
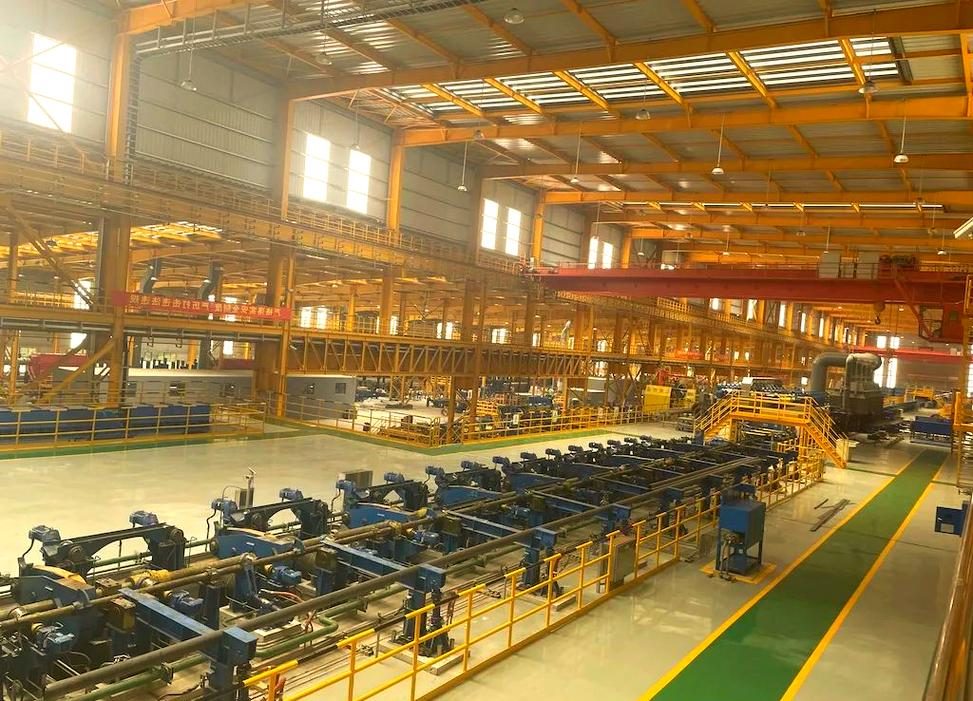
钢管涂塑机不是一台单独的机器,而是一条围绕钢管内外壁涂覆塑料涂层的成套生产线。它把喷砂或化学前处理、钢管预热、内涂装、外涂装、固化和后处理等工序串起来,最终在钢管表面熔接一层环氧树脂或聚乙烯等塑料涂层,做成涂塑复合钢管。买这类设备,实质上是在买一条能稳定做出合格涂层的生产线,而不是只看单台主机。
产品特点
涂塑机的核心任务是把塑料粉末均匀、牢固地附着在钢管表面。从前处理到固化的每一个环节都会影响最终涂层质量,其中喷砂或化学前处理的等级、预热温度的控制、喷涂或浸塑的均匀性、固化时间,是最常被提到的关键点。
涂塑复合钢管本身结合了钢管的机械强度和塑料涂层的耐腐蚀性。公开资料显示,这类管材的涂层附着力、耐盐雾、弯曲和压扁性能等都有相应检测要求,涂层致密后内壁光滑、不易结垢,流体阻力比普通钢管小。涂塑机的价值就在于让这些性能稳定复现,而不是偶尔做出一根合格管。
规格参数要看哪些
涂塑机没有统一的“标准型号”,参数通常围绕加工能力和工艺类型来描述,选购时应向设备厂家逐项确认:
- 可加工基管口径范围。涂塑钢管产品口径跨度很大,从DN15这样的小口径到DN2000以上都有,设备能覆盖到多大口径直接决定产品范围。
- 可处理钢管长度。常见涂塑钢管标准长度有6米、12米等规格,设备长度需要匹配。
- 涂层工艺类型。环氧树脂多采用静电喷涂,聚乙烯可采用热浸塑或喷涂,不同工艺对应不同的加热、喷涂和流化床配置。
- 涂层厚度控制范围。公开资料中环氧涂层厚度常见为100μm至400μm,聚乙烯涂层常见为400μm至1000μm,设备需能稳定控制在这一区间内。
- 加热方式和温度控制。预热与固化温度直接影响涂层附着力和外观,具体温控指标应向厂家索取。
- 配套前处理与检测条件。喷砂等级、电火花检漏、附着力试验、压扁和弯曲试验等,是判断生产线是否完整的必要环节。
需要说明的是,涂塑机的具体产能、功率、耗电耗油数据,各家设备差异较大,搜索结果中出现的“每小时连续生产60根、耗电约200KW”等数字来自特定生产线描述,不能当作通用参数,采购前应以厂家提供的技术文件为准。
执行标准与常见材质牌号
涂塑钢管产品本身有明确的标准体系,设备选型要与目标产品的标准要求对齐。常被引用的标准包括:GB/T 28897《流体输送用钢塑复合管及管件》,CJ/T 120《给水涂塑复合钢管》,GB/T 17219《生活饮用水输配水设备及防护材料的安全性评价标准》,消防场景还会涉及自动喷水灭火系统相关的涂覆钢管标准。部分资料在标准年份上存在表述差异,例如GB/T 28897有2012版与2021版的不同说法,实际执行版本应以现行有效标准为准,并向厂家核实。
基管材质常见为Q235B、Q345B等碳素结构钢,具体牌号取决于输送介质、压力等级和工程设计要求。涂层材料主要是环氧树脂(EP)和聚乙烯(PE),前者耐化学性和附着力较好,后者耐酸碱和耐土壤腐蚀较突出。设备需要能适配这两种粉末的涂覆特性。
主要应用领域
涂塑钢管的应用集中在需要防腐和卫生性能的流体输送场景,涂塑机的下游需求也由此决定:
- 市政给排水和小区供水,对涂层卫生性能有要求,需符合生活饮用水相关评价标准。
- 消防给水和喷淋系统,要求涂层耐压、耐腐蚀,并具备相应消防认证。
- 煤矿井下的供排水、通风和瓦斯抽放管道,要求阻燃抗静电。
- 化工流体输送,利用涂层耐酸碱盐腐蚀的特性。
- 电力、通信电缆保护套管,要求绝缘和抗信号干扰。
- 埋地输送管道,如海水、再生水、油气管线等,看重耐土壤腐蚀和较长设计寿命。
选购指南
选购钢管涂塑机时,建议先明确自己要做的产品,再倒推设备配置,而不是先比价格。可以从几个方面入手:
- 确认目标产品的口径、长度、涂层类型和执行标准,据此确定设备的最低加工能力。
- 考察设备是否包含完整的前处理、加热、涂装、固化和检测配套,只有主机而没有稳定前处理的线,涂层附着力很难保证。
- 要求厂家提供可核实的设备技术文件和已投产案例,但案例和产能数据需要自行核实,不宜直接采信宣传口径。
- 关注涂层均匀性和温控稳定性,这两项直接影响成品合格率。
- 价格方面,涂塑机属于定制化工业设备,公开搜索结果中没有可靠的整线报价,市场上出现的“每米16元”等价格是涂塑钢管产品价格而非设备价格,不能混用。设备投资需要向多家厂家询价后比较。
- 售后和调试支持也要纳入考虑,涂塑线调试周期可能较长,厂家能否提供工艺指导会影响投产进度。
总体来看,钢管涂塑机的选型绕不开三个问题:能加工多大口径和多长的管、能稳定做出哪种涂层、是否符合目标产品的执行标准。把这三点确认清楚,再谈产能和价格,判断会更有依据。公开资料对涂塑机整机参数和报价的披露有限,具体数据建议以设备厂家提供的正式技术协议为准。