
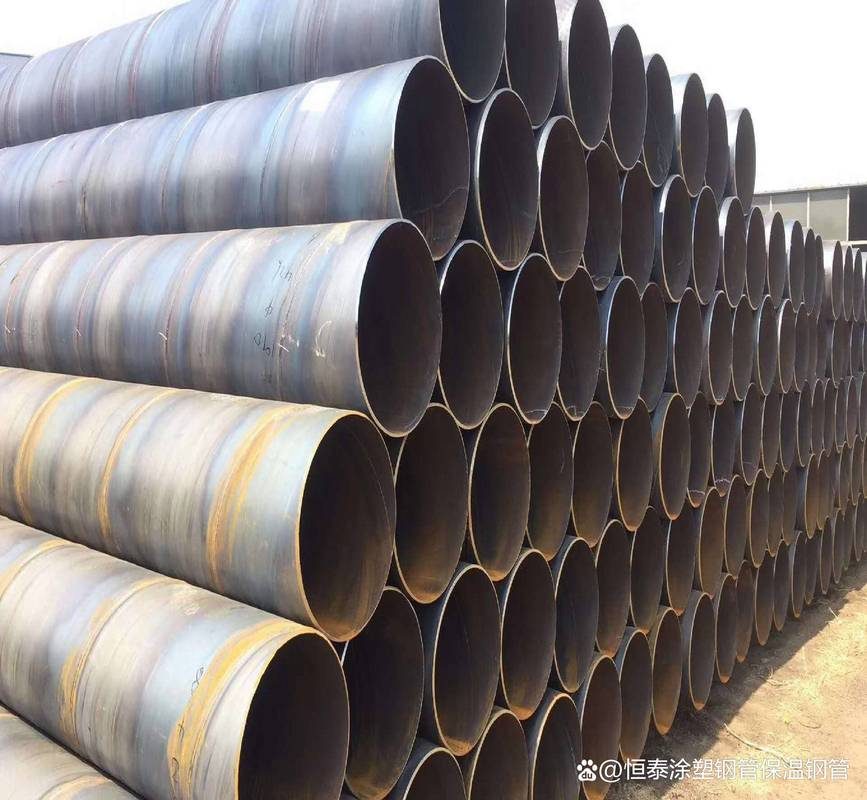
高温管道防腐,难点不在“刷一层漆”,而在于温度、腐蚀介质和热循环同时作用。普通环氧类涂层在80℃左右开始发软,120℃以上基本失去防护意义,所以高温管道要先按工况温度选对防腐体系,再谈施工步骤。
一、先看温度,再选防腐方法
按耐温能力,常见做法大致可分三类。
1. 外防腐:3PP涂层适合80℃以上输送介质
3PP防腐钢管采用底层环氧粉末、中间胶粘剂、外层聚丙烯的三层结构,执行德国DIN30678标准,国内尚未制定3PP涂层的国家或行业标准。其防腐层最高使用温度可达110℃,按该标准,80℃环境下运行寿命为30年,90℃约15年,100℃约8年。管径覆盖范围较广,主体材质包括Q235B、Q345B、10#钢、20#钢、X42至X80级等,适用于输油、输气、供热、供水管道,尤其适合输送温度高于80℃的介质以及地表温度高、日照长的环境。
2. 高温设备与管道外壁:无机富锌底漆加中间漆配套
对350℃上下的高温管道、烟囱、热风炉等,可用无机富锌(硅酸锌/无机硅酸盐)耐热底漆,靠无机粘结体系耐温,靠锌粉牺牲阳极防锈,再以环氧云铁中间漆封闭无机富锌表面的微孔并增加屏蔽厚度。需要说明的是,具体耐温上限应以产品技术数据表为准,温度更高时要考虑有机硅铝粉等专用耐热面漆配套,不宜让无机富锌单独承受超高温度。
3. 高温烟气管道内壁:无机纳米陶瓷类涂料
烟气管道内壁的腐蚀通常是高温热老化、酸冷凝液渗透、热循环应力三者叠加。树脂类有机涂料在120℃以上附着力明显衰减,冷凝酸液会沿涂层缺陷渗入基材。以硅、氧、铝等无机成分形成的类陶瓷涂层,成膜机理不同于树脂类涂料,部分产品在干燥烟气环境中可连续耐温200℃、峰值250℃。这类数据来自产品方公开介绍,选用时应要求供方提供第三方检测报告核对。
4. 补口与修复:热缩压敏带
管道焊口补口和旧防腐层修复,可用热缩压敏带。它由辐射交联聚乙烯基材和丁基橡胶改性压敏胶组成,执行ISO21809-3、DIN30672、SY/T5918-2017等标准,适应温度范围为-65℃至130℃,适用于DN100至DN2000管径,可兼容PE、FBE、PP等外防腐涂层。其丁基橡胶层能自修复5mm以下破损,施工时需清理表面并加热固定,周向搭接宽度通常不小于100mm。
二、操作步骤
1. 表面处理
喷砂除锈要达到Sa2.5级,粗糙度一般控制在40至70微米。有油污的管道先做化学清洗,pH值呈中性后应在8小时内施工。施工环境相对湿度不宜超过85%,钢板温度需高于露点3℃以上。
2. 涂装
喷涂时喷枪距管壁约30cm,采用Z字形走枪,重叠约三分之一,避免漏喷。无机富锌底漆成膜后表面有微孔,直接上面漆容易鼓泡,应先薄喷或刷一道封闭层,再正常喷涂中间漆。不同体系稀释剂必须分桶专用,不能跨体系混用。
3. 固化与检查
涂层指触不粘手后,用测厚仪检查厚度,验收可用2.5kV电火花检漏,无火花视为合格。划伤面积超过5cm²的,一般要求重喷,补漆范围向外扩大。
三、关键要点
- 温度决定体系:80℃以上慎用普通环氧,120℃以上普通有机涂料附着力衰减明显,选材前先确认长期工作温度和峰值温度。
- 层间配套比单层加厚更重要:无机富锌的微孔必须封闭,中间漆的作用是屏蔽而非简单增厚。
- 热循环是隐形杀手:机组启停造成管壁反复升降温和涂层与钢材膨胀差,缺陷处易集中应力,选材时要看抗热循环能力,不只看耐温数字。
- 补口质量决定整条管线寿命:补口材料耐温等级要与主管防腐层匹配。
四、常见问题与解决方法
- 涂层起泡:多为表面残留水分、油污或层间溶剂未挥发所致。处理办法是彻底清除旧涂层,重新喷砂至Sa2.5级,控制环境湿度后重涂。
- 局部脱落:常见原因是喷砂不彻底或环境粉尘污染。需检查表面清洁度和粗糙度,重新处理后施工。
- 过早老化:可能是材料耐温等级不够或长期受紫外线照射。高温部位应选用对应耐温体系,露天管道面漆需具备抗紫外线性能。
- 涂层开裂、鼓包剥落:多发生在烟气管道,根源是热循环应力叠加酸液渗透。可从降低涂层与基材膨胀差、增加抗渗屏蔽层入手,必要时改用无机陶瓷类涂层。
- 接口渗漏:通常与收缩应力或施工缝处理不当有关,补口应保证搭接宽度和加热均匀。
需要提醒的是,文中涉及的耐温与寿命数据来自公开资料和产品方介绍,不同厂家产品的实际性能应以技术数据表和第三方检测报告为准;具体工况的选型,宜由设计方结合介质、温度和运行方式确定。