
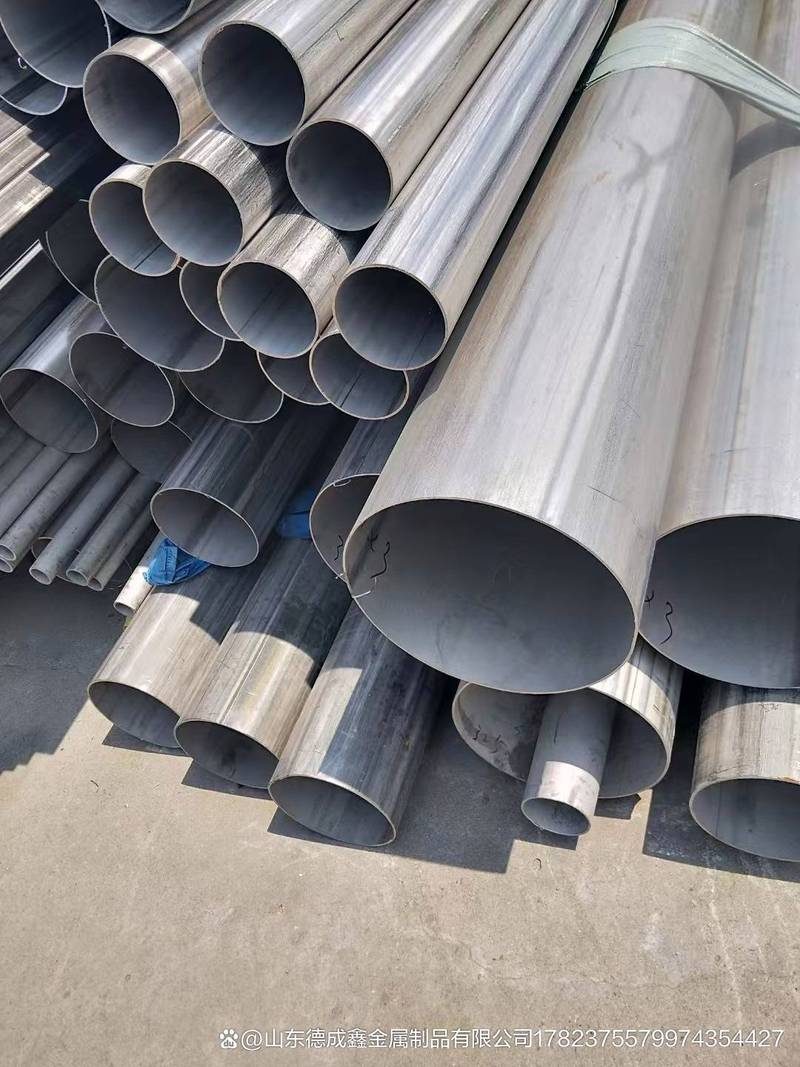
钢管防腐没有一套通用做法,选哪种工艺,取决于钢管用在哪、输送什么介质、埋地还是架空、管径和运行温度是多少。常见做法包括3PE/2PE聚乙烯防腐、熔结环氧粉末(FBE)、环氧煤沥青、内壁液体环氧涂料、热浸镀锌以及配套的阴极保护。不管选哪一种,成败都集中在三件事上:表面处理是否达标、涂层材料与工况是否匹配、施工过程参数是否受控。
先定工艺路线,再谈操作步骤
外壁埋地长输管道常用3PE或FBE。3PE由底层环氧粉末、中间胶粘剂层、外层聚乙烯三层构成,兼具环氧的附着力和聚乙烯的耐机械损伤性能,国内常执行GB/T23257-2017《埋地钢质管道聚乙烯防腐层》和SY/T0413-2002等标准。FBE是静电喷涂环氧粉末一次成膜,常用于管道外壁,也有内喷涂用粉。内壁防腐则多采用液体环氧涂料(如IPN8710类)或内喷FBE,前者施工门槛低,后者涂层更厚、附着形式不同。热浸镀锌属于金属镀层防腐,靠锌层牺牲阳极作用保护钢基体,和涂层防腐不是同一类路径。
材质牌号方面,常见防腐钢管基体为Q235B、Q345B、16Mn等碳钢和低合金钢;输送腐蚀性介质的不锈钢管则涉及304、316、316L等奥氏体牌号,执行GB/T14976等流体输送用不锈钢管标准。选材和防腐层要一起看:碳钢靠涂层和阴极保护,不锈钢靠自身耐蚀性,不能混为一谈。
以3PE为例的操作步骤
- 表面预处理:喷砂或抛丸除锈,清洁度达到Sa2.5级,锚纹深度一般控制在40—80μm(不同资料给出的范围略有差异,施工前应以项目执行标准和涂敷方工艺文件为准)。处理后要吹扫除尘,并尽快进入涂敷,避免返锈。
- 管体加热:中频加热到工艺规定温度,使环氧粉末接触即熔融流平。温度偏低会导致固化不足和附着力差,偏高则可能使涂层焦化。
- 环氧粉末喷涂:静电喷涂底层FBE,厚度按标准控制。这一步决定涂层与钢基体的附着强度和抗阴极剥离能力。
- 胶粘剂与聚乙烯包覆:挤出机侧向缠绕或包覆胶粘剂和聚乙烯,各层厚度均匀性靠在线检测控制。
- 冷却与端切:水冷使涂层定型,管端预留焊接段并做端头处理。
- 检测与修补:测厚、电火花检漏、剥离强度抽检,缺陷处按规程修补。
关键控制点
表面处理是第一位。锈层、油污、盐分残留会在涂层下形成腐蚀微电池,导致涂层提前剥离,所以喷砂后要检查清洁度、锚纹深度和表面盐分。其次是把工艺温度和时间窗口守住,粉末喷涂、胶粘剂挤出、冷却速度都有对应参数,偏离后问题往往在几个月后才暴露。第三是管端和焊缝,这两处几何形状不规则,是涂层薄厚不均和漏涂的高发位置。第四是运输和堆放,3PE涂层怕磕碰、怕长期暴晒,吊装要用专用吊具,堆放层数和垫木间距要控制。
常见问题与处理思路
涂层附着力差、起泡或剥离
先查表面处理是否达标、钢管表面是否返锈或带潮,再查加热温度和粉末固化是否充分。已出现大面积剥离的,局部补涂难以恢复原有性能,通常需要返厂重新涂敷。
涂层厚度不均或偏薄
多与喷涂参数、挤出量、管体旋转和前进速度不匹配有关。按标准抽测厚度,对低于下限的区域补涂;焊缝两侧和管端是重点检查部位。
运输或施工中涂层破损
小面积划伤可用配套修补材料修补,面积较大或伤及底层时,修补范围和工艺要按项目规程执行,不能简单刷漆了事。补口部位通常采用热收缩带等专用材料,搭接宽度和密封质量要检查。
镀锌层不均匀或漏镀
热浸镀锌常见问题包括锌层偏薄、表面粗糙、漏镀,通常与预处理不彻底、助镀液控制、锌液温度和浸镀时间有关。镀后要检查锌层厚度和均匀性,运输中避免划伤。
内壁涂层不耐冲刷
液体环氧类内涂厚度相对较薄,长期水流冲刷或介质腐蚀性强时,要评估是否改用熔结环氧粉末内涂层。两种工艺的附着形式、涂层厚度和理论寿命差异较大,选型时不能只看初始成本。
执行标准与规格范围(供选型核对)
3PE防腐层常引用GB/T23257-2017和SY/T0413-2002;FBE外涂层有SY/T0315系列标准;给水涂塑复合钢管可参考CJ/T120。3PE生产线可处理的管径范围,公开资料常见为Φ159mm至Φ1600mm,也有资料给出Φ60mm至Φ1420mm,具体以涂敷企业装备能力和合同约定为准。防腐层厚度与管径、腐蚀环境等级相关,例如有资料提到管径DN≥500mm时3PE防腐层厚度需≥3.5mm,这类参数应以现行标准和设计文件核对,不宜直接套用。
需要说明的是,不同来源对锚纹深度、加热温度、涂层厚度上下限的表述存在差异,部分参数随标准和工艺版本变化。实际施工前,应以项目设计文件、现行有效标准和涂敷方的工艺评定结果为准;对没有明确出处的价格、寿命和工程案例数据,本文不作引用。