
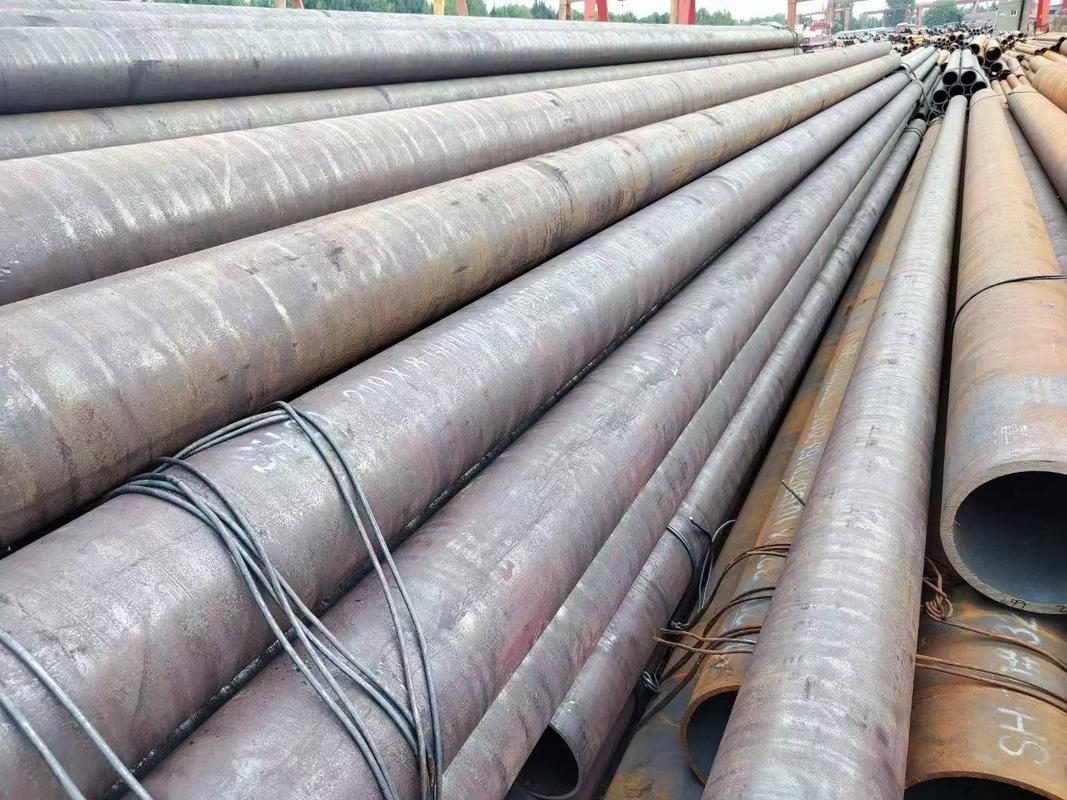
钢管防腐施工的核心是把钢管表面处理干净,再按所选工艺把防腐层完整、均匀地做上去,并在运输、安装和补口环节保护好这层防腐层。操作步骤通常按表面处理、涂覆、固化、补口与检测依次进行;成败关键在除锈等级、环境条件、涂层厚度和补口质量。
一、主要防腐工艺及其定位
防腐钢管是经过防腐处理的钢制管道,基体材质常见Q235B、Q345B、16Mn等,防腐方式包括IPN8710、FBE环氧粉末、2PE/3PE、环氧煤沥青、高密度聚乙烯外套、有机硅高温防腐等类型,应用于石油、天然气、化工、热力输送、市政供排水和污水处理等工程。
- FBE环氧粉末:静电喷涂一次成膜,抗冲击、抗弯曲,耐温性较好。
- 2PE/3PE:环氧粉末加胶粘剂、聚乙烯的复合结构,耐化学腐蚀、耐阴极剥离、耐机械破坏,常用于埋地管道。
- 环氧煤沥青:适合一般土壤环境的外壁防腐,通常配合玻璃布加强。
- IPN8710:偏重供水管线内壁防腐,强调附着力与耐水性。
- 高密度聚乙烯外套:机械强度高,但要防暴晒、骤冷,否则外套易开裂。
- 有机硅高温防腐:用于高温介质管线,资料提到其防腐层可耐600℃高温,具体选型应按介质温度核对。
二、施工操作步骤
1. 表面处理
喷砂或机械除锈是基础工序。资料提到,外表面喷砂除锈按GB/T8923-1988要求达到Sa2 1/2级,锚纹深度40—100μm;也有施工资料把粗糙度控制在40—70μm。两者范围不完全一致,实际执行应以合同或现行标准为准。化学清洗后需赶在返锈前施工,有的资料要求pH值中性后8小时内完成。
2. 环境条件控制
涂装环境一般要求相对湿度不大于85%,钢管表面温度高于露点3℃以上。阴雨天或湿度偏大时应停止施工,否则涂膜容易发白、附着力下降。
3. 涂覆与成膜
液态涂料多采用喷涂或刷涂,分层施工,底漆、中间漆、面漆按配套方案进行。粉末类工艺需先将钢管预热,使粉末接触即熔化、流平并固化,再水冷终止固化。喷枪距离、重叠幅度和漏喷控制直接影响厚度均匀性。
4. 固化与厚度检查
固化不充分会导致后期起皮、压痕。施工资料提到可用测厚仪检查厚度,指触不粘手后再测;厚度允许误差的取值各资料不同,应按项目技术条件核对。
5. 补口与补伤
焊口部位是防腐薄弱点。常用做法是打磨至规定清洁度、预热后涂底漆,再用热缩带或液体环氧加玻璃布增强,使补口层与原防腐层搭接严密。补口前预热温度不到位,是焊缝处返锈的常见原因。
6. 检测与验收
电火花检漏是常用手段,施工资料提到2.5kV检漏、无火花视为合格,但检漏电压应随防腐层类型和厚度调整,不能一律照搬。外观、厚度、附着力和漏点应逐项检查,破损面积较大的部位应重做而非简单点补。
三、关键要点
- 除锈等级和锚纹深度决定附着力,表面有油污、灰尘或返锈时,涂层再好也粘不牢。
- 涂层厚度要均匀,边角、焊缝两侧和管端容易偏薄,应重点检查。
- 不同工艺执行标准不同,例如资料中FBE对应SY/T0315-1997、2PE/3PE对应SY/T0413-2002,聚乙烯防腐层还有GB/T23257-2009。其中部分标准编号年代较早,是否为现行版本需向检测或标准化机构核对。
- 吊装和运输应使用吊带,避免钢丝绳直接接触防腐层;堆放垫木间距不宜过大,防止管身下垂损伤涂层。
- 聚乙烯外套管露天存放要遮盖,避免暴晒和骤冷。
四、常见问题及处理方向
- 涂层附着力差、起皮:多与除锈不彻底、表面潮湿或固化不足有关,应返工至合格表面重新涂覆。
- 漏点、针孔:用电火花检漏定位,清理后按配套材料修补,面积较大时整段重做。
- 补口处返锈:检查预热温度、搭接宽度和底漆是否漏涂,重新打磨补口。
- 镀锌层不均匀或表面粗糙:热浸镀锌工艺中,锌液温度波动、浸镀时间不当或预处理不彻底都可能导致,需要调整工序参数。这部分内容来自行业科普资料,具体工艺参数应以生产线实际验证为准。
- 防腐层运输破损:管端加保护圈、改用吊带、控制堆码层数,破损处及时修补。
关于防腐钢管的需求量、各工艺寿命年限等数据,公开资料口径不一,本文不作确定结论;涉及工程造价、材料价格和具体产品规格的内容,需以供货合同和出厂检测报告为准。