
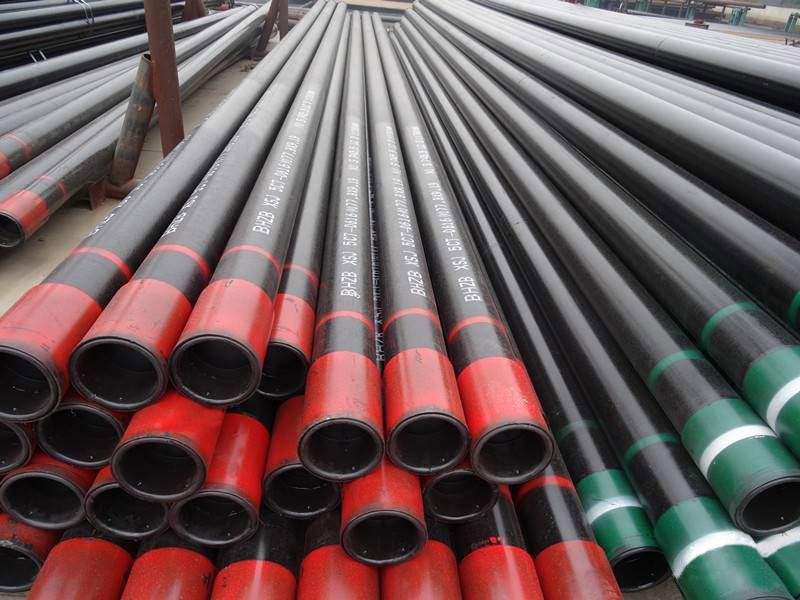
涂塑钢管以钢管为基体,内外表面熔接聚乙烯或环氧树脂涂层,兼顾钢管强度和塑料层的耐腐蚀性。管道连接时,焊接会烧毁焊缝附近的涂层,因此焊后必须对裸露的钢管区域重新做防腐,业内通常称为“补口”。补口做不好,焊口往往最先生锈,整条管线的寿命也会被这一小段拖累。
先了解涂塑钢管的基础资料
涂塑钢管的常用基管为焊接钢管、无缝钢管或螺旋焊管,基体材质常见Q235B等碳钢牌号。涂层分两类:聚乙烯(PE)多采用热浸塑工艺,涂层厚度约400—1000μm;环氧树脂(EP)多采用内外喷涂,厚度约100—400μm。产品规格常见的表述为DN15—DN1200,部分资料给出更大口径,具体以厂家和设计要求为准。
执行标准方面,给水用途常引用CJ/T 120《给水涂塑复合钢管》,流体输送用钢塑复合管及管件可参考GB/T 28897,生活饮用水接触材料的安全性评价参考GB/T 17219。应用领域包括建筑给排水、消防供水、市政给水、化工流体输送、煤矿井下管道以及电缆保护套管等。需要提醒的是,不同版本资料对标准年号和规格上限的表述并不完全一致,实际工程应以设计文件和现行有效标准为准。
焊接后防腐处理的操作步骤
第一步:焊前预留与焊后清理
焊接前,管端应预留一段不涂塑的裸管区域,常见做法是预留100—120mm左右,避免焊接高温直接烧损涂层。焊接完成后,先清除焊渣、飞溅和氧化层,用钢丝刷或砂轮打磨至露出金属光泽,再将焊缝与母材的过渡区打磨平顺,减少应力集中和涂层薄厚不均。
第二步:检查与修补焊缝缺陷
补口前应检查焊缝有无气孔、咬边、夹渣等缺陷,必要时先补焊或修整,确认表面平整、干燥、无油污后再做防腐。若基面存在水分或油污,涂层附着力会明显下降。
第三步:涂覆补口防腐层
常用补口方式有环氧粉末喷涂、液体环氧涂料刷涂、热缩带包裹等。补口层应与原涂层搭接良好,厚度不低于原涂塑层,液体涂料施工时可按底漆、中间层、面漆分道涂覆,每道间隔以指触不粘为准。补口完成后,用电火花检漏仪检查针孔,并按需要做剥离强度或附着力检验。
关键要点
- 温度控制:焊接时热影响区温度过高会使邻近涂层碳化,焊前可用隔热材料遮挡,焊后避免用冷水直接急冷焊缝。
- 表面处理等级:补口前钢管表面宜达到Sa2.5级清洁度,这是涂层附着力的基础。
- 环境条件:空气湿度过高、雨雪天气不宜施工,涂层未固化前应防尘防水。
- 搭接与厚度:补口层与原涂层搭接宽度要足够,干膜总厚度应达到设计要求,关键部位用测厚仪抽查。
- 检验:外观检查、电火花检漏、附着力或剥离强度检验应作为补口验收的常规项目;管道系统还应按规范做水压试验。
常见问题及解决方法
涂层剥落
多因焊前预留不足、焊接热输入过大或表面处理不到位。解决办法是保证预留裸管长度,控制焊接参数,补口前彻底除锈除油;已剥落的区域应清除失效涂层后重新补口。
针孔与漏涂
刷涂或喷涂时局部漏涂、涂层过薄会留下针孔,成为腐蚀起点。应分道施工保证厚度,固化后用电火花检漏仪逐段检查,发现针孔及时补涂。
焊口短期内生锈
常见原因是补口不及时、焊缝表面残留水分或盐分,或补口层与基体附着不良。焊接完成后应尽快清理并补口,避免焊口长时间裸露;冷却环节不宜用水直接冲刷高温焊缝。
接口渗漏
若采用法兰或沟槽连接,渗漏多与垫片老化、螺栓扭矩不足或沟槽尺寸偏差有关。应按要求更换密封件、对称均匀紧固螺栓,并复核沟槽加工尺寸。
施工中需要注意的边界
部分资料提到涂塑钢管安装中不宜随意焊接、应优先采用法兰、沟槽或双金属焊接等连接方式,这与焊后补口的要求并不矛盾:需要焊接时,应把补口作为焊接工序的一部分纳入质量控制。至于补口材料的具体型号、用量和单价,受管径、涂层类型和现场条件影响较大,本文不给出具体数值,实际应以产品说明和工程预算为准。