产品资料
大型环锻件是什么
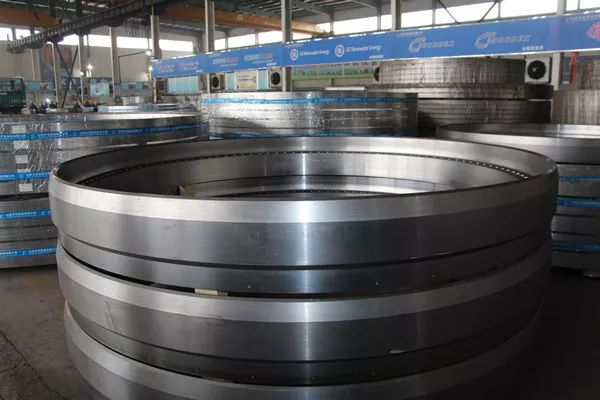
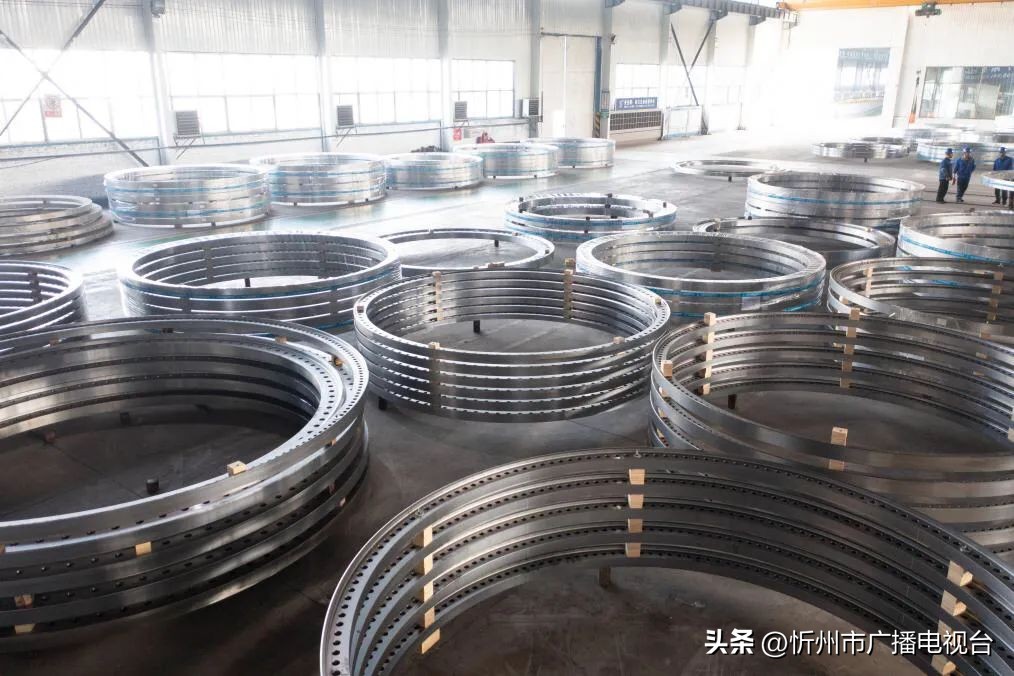
大型环锻件通常指采用辗环、径轴向轧制等环锻工艺成形的、外径与截面尺寸较大的无缝环形或筒形金属构件。其基本过程是将坯料冲孔制成环坯,再在辗环机上通过主辊、芯辊及锥辊的协同作用使环坯连续局部变形,壁厚减薄、直径扩大,最终得到目标形状。与自由锻相比,环锻更接近近净成形;与模锻相比,环锻无需整体模具,更适合大直径、中小批量、多规格的环形件需求。
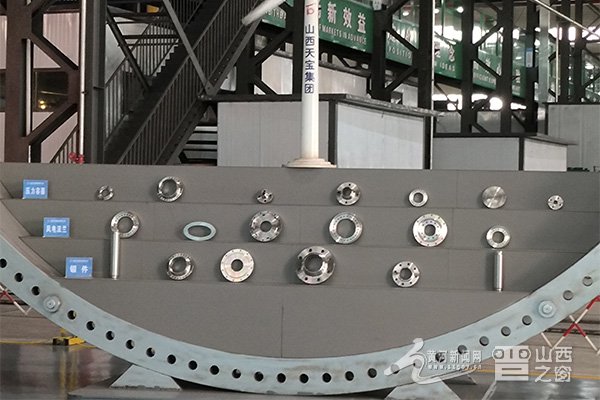
从产品形态看,大型环锻件常见截面包括矩形、T形、L形、C形及异形截面,后续可经热处理、粗车或精车、钻孔等工序形成法兰、齿圈、机匣、支承环、筒体等零件。具体尺寸公差、表面状态与交货硬度应以包装背标或官方信息为准。
工艺特点:为什么选择环锻而不是其他成形方式
环锻的核心优势来自变形方式本身。径轴向轧制使金属纤维沿圆周连续分布,晶粒流线完整,有利于强度、耐磨性与疲劳寿命;同时因无飞边损耗,材料利用率通常高于传统自由锻,部分资料给出的提升幅度可达20%至30%。此外,连续局部变形的压下量较小,设备能力可以集中在较大直径的环件上,这让直径数米乃至十几米级的整体环件制造成为可能。
需要说明的是,环锻件的尺寸精度与形状精度控制难度较大,温度、压下量、进给速度等参数相互影响,高温合金、钛合金等难变形材料对工艺窗口更为敏感。因此,大型环锻件通常需要配套的理化检测与无损检测,具体检测项目与验收标准以包装背标或官方信息为准。
材料体系与尺寸能力
大型环锻件可覆盖的材料范围较广,常见包括碳钢、合金钢、不锈钢、双相不锈钢、镍基合金、高温合金、钛合金与铝合金等。不同材料的锻造温度范围、变形抗力与热处理制度差异明显,选材时需结合服役温度、腐蚀环境与强度要求综合判断。
尺寸与重量范围
- 行业公开信息显示,国内已具备生产直径16米级超大型无缝环锻件的能力,个别企业报道过直径超过21米的一体成形无缝轧环。
- 部分环锻企业的产品范围可覆盖外径数米级、单件重量数十吨级的环件,例如有企业公开其环锻件生产范围为8米以内、25吨以下。
- 环形锻件与筒体锻件的可轧制规格因设备而异,实际可做的最大外径、最大高度与单件重量应以包装背标或官方信息为准。
典型应用场景
大型环锻件的下游分布集中在高端装备与重工业领域,不同场景对产品的要求侧重不同。
能源装备
风电领域常见产品包括风电塔筒连接法兰、偏航与变桨轴承环、齿轮箱相关环件等,对疲劳性能与尺寸稳定性要求较高。核电领域涉及反应堆压力容器支承环、筒体锻件与护环等,材料多为不锈钢或低合金钢,对冲击韧性与无损检测要求严格。水电、石化加氢反应器与燃气轮机也使用不同规格的环形锻件。
航空航天
航空发动机的机匣、安装边、封严环、承力环与涡轮导向器支撑环等大量采用环锻件,材料以钛合金、高温合金为主。航天领域则有运载火箭过渡环、大直径轻合金环件等产品。此类应用对组织均匀性、晶粒度与批次一致性要求较高。
工程机械、船舶与其他
工程机械的回转支承环、齿圈、法兰,船舶推进轴系与海洋工程结构件,以及轴承、阀门、压力容器等行业也会使用大型环锻件。近年来,部分环锻企业还将业务延伸至半导体设备与商业航天等新兴领域。
选型与采购沟通要点
大型环锻件属于定制化程度较高的产品,采购沟通时建议把以下信息确认清楚,避免后期返工。
- 成品尺寸与截面形状:外径、内径、高度、台阶或异形截面细节,以及是否包含后续机加工余量。
- 材料牌号与冶金质量:钢种或合金牌号、冶炼方式要求、晶粒度与流线方向要求。
- 力学性能与热处理状态:强度、韧性、硬度范围及交货状态(如正火、调质、固溶等)。
- 检测要求:超声波探伤、化学成分分析、力学性能试验、尺寸检验的等级与比例。
- 认证与追溯:是否需要随货提供质证书、炉批号追溯或第三方认证文件。
上述参数中,凡是供方样本或口头沟通未明确的部分,均应以包装背标或官方信息为准;价格、交期与产能会随规格与订单情况变化,不宜以固定数值对外承诺。
常见问题
大型环锻件和环形铸件有什么区别
环锻件通过塑性变形成形,内部组织更致密、晶粒更细,纤维流线连续,通常具有更好的综合力学性能;铸件则受凝固过程影响,可能存在疏松与偏析。对疲劳寿命和可靠性要求高的部件,多倾向选用锻件。
环锻件能否直接作为成品使用
多数大型环锻件以锻态或热处理态交付,后续仍需按图纸进行车削、钻孔等机加工。是否可直接装配使用,取决于供方交付状态与图纸要求,应以包装背标或官方信息为准。
超大直径环件是否一定需要整体轧制
整体轧制可避免焊缝,对承力与密封要求高的场合更有优势,但受设备能力限制,并非所有规格都能整体成形。分段制造或焊接方案是否可接受,需由设计方根据工况判定。