
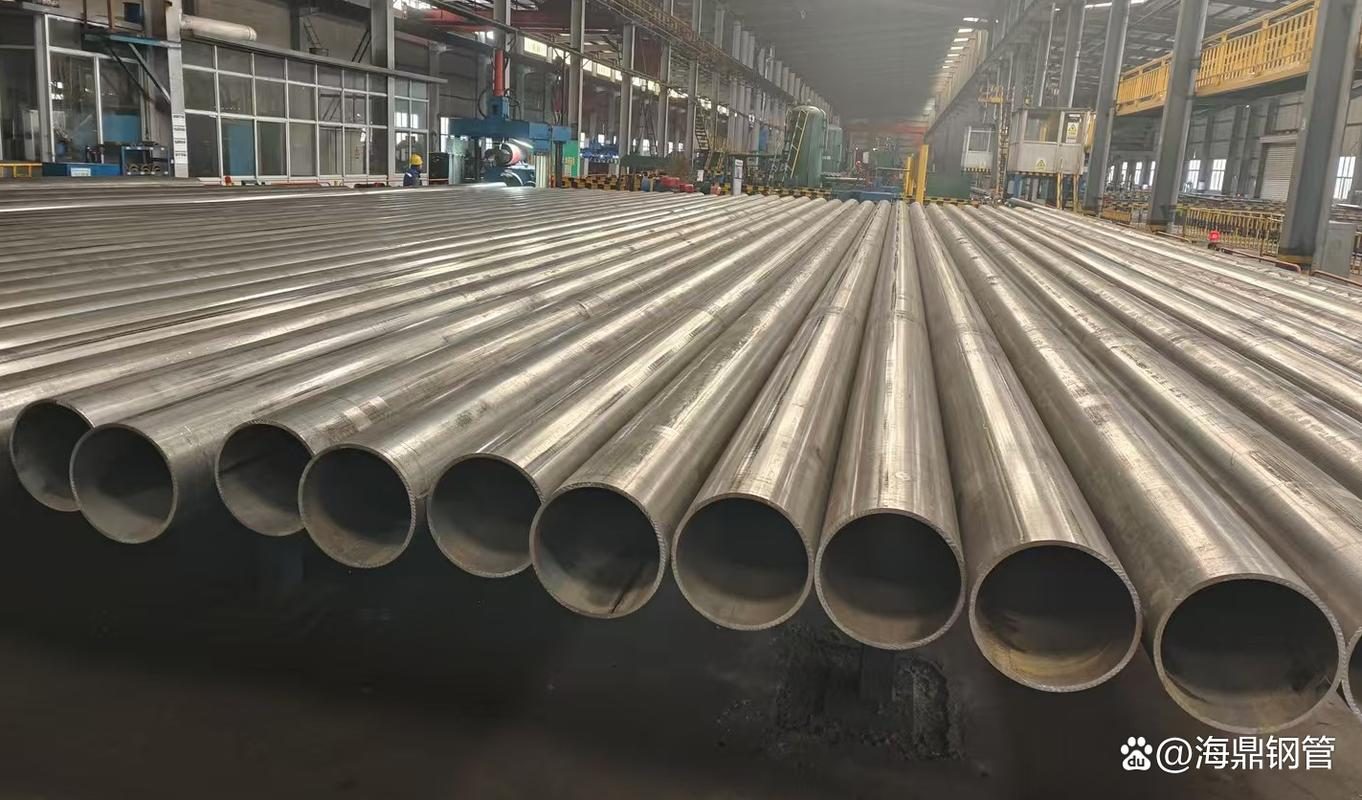
镀锌管焊接人工费很难给出一个全国通用的单价。同样是焊接,DN50的室内管道和DN200的室外埋地管道,工费可能差出几倍;同一个规格,在人工成本高的城市和县城,报价也不一样。可以确定的是,镀锌管的焊接难度高于普通黑管,原因是表面那层锌。人工费的高低,很大程度上由处理锌层和保证焊缝质量的工作量决定。
先了解镀锌管本身
镀锌管是表面有热浸镀或电镀锌层的焊接钢管,分为热镀锌管和冷镀锌管两类。冷镀锌即电镀锌,锌层薄,通常只有10~50g/m²,附着力差、耐腐蚀性弱,建设部已发文淘汰,不得用于水、煤气管;目前实际使用以热镀锌管为主。热镀锌管通过熔融锌液与铁基体反应形成锌-铁合金层,镀层均匀、附着力强,耐腐蚀能力明显更好。
规格与壁厚
常见公称壁厚包括2.0、2.5、2.8、3.2、3.5、3.8、4.0、4.5mm等规格,长度多为6米定尺。具体外径、壁厚偏差和单位长度重量应以产品标准和订货合同为准,不同厂家、不同用途的管子规格会有差异。
执行标准
- GB/T 3091《低压流体输送用焊接钢管》,是镀锌管最常引用的标准,现行版本为GB/T 3091-2015。
- GB/T 13793《直缝电焊钢管》,现行版本为GB/T 13793-2016。
- GB/T 21835《焊接钢管尺寸及单位长度重量》,用于尺寸和重量核算。
镀锌层均匀性、冷弯曲、水压试验等项目在标准中均有规定,采购或验收时可按标准核对,不宜只看外观。
常见材质牌号
镀锌管用钢的牌号一般包括Q215A、Q215B、Q235A、Q235B等低碳钢,强度适中、焊接性较好。用于承重结构或较高强度场合时,也可能出现Q355B等高强牌号,此类母材焊接时对锌致裂纹更敏感,工艺要求更高。
主要应用领域
热镀锌钢管广泛用于消防、电力、高速公路、建筑、机械、煤矿、化工、铁道车辆、公路桥梁、集装箱、体育设施、农业机械、石油机械等领域。需要说明的是,自2000年起镀锌管已被明确禁用作为供水管,新建住宅冷水管基本不再使用,部分热水管仍有应用。把它当作家装给水管来讨论焊接,方向本身就不对。
镀锌管焊接的操作步骤
第一步:清理锌层和油污
坡口及两侧各20~30mm范围内打磨至见金属光泽,厚锌层、高强钢或重要受力焊缝可扩大到50mm。定位焊位置同样要打磨,很多气孔就是从定位焊埋下的。焊前还应清除接口处的油污和水分,避免产生氢气孔。
第二步:开设坡口
常用V形坡口,角度约60°±5°,间隙2~3mm,钝边1~1.5mm。角度略放大有利于气体逸出。薄壁管开坡口时要注意防止烧穿。
第三步:选择焊材和参数
焊条可选E5015或E5018低氢型,使用前350~400℃烘干1小时,保温筒100~150℃随用随取;实心焊丝可用ER50-6,保护气采用80%Ar+20%CO₂比纯CO₂飞溅小;药芯焊丝E501T-1的熔渣保护对残留锌层容忍度略高。纤维素焊条(E6010/E7010)氢含量高,遇锌易开裂,不建议使用。线能量方面,薄壁控制在8~12kJ/cm,中厚板不超过15kJ/cm;层间温度不超过200~250℃,采用短弧、直线运条、少摆动、快速通过,多层多道、层层清渣。
第四步:施焊与焊后处理
先点焊固定,防止管子移位。正式焊接保持短弧,减少锌蒸发。焊后清理焊渣、打磨焊缝,对镀锌层破坏部位补涂富锌漆或补锌,否则焊缝附近容易先起锈。重要焊缝可用PT或MT检测表面及近表面裂纹。
关键要点:锌是绕不开的因素
锌的熔点约419℃,沸点约907℃,而电弧温度在6000℃以上。焊枪还没到,锌层已经气化,体积急剧膨胀冲入熔池,来不及逸出就形成气孔;熔融锌沿晶界渗入还会引发锌致液态金属脆化裂纹。后者通常需要锌层较厚、母材强度较高、线能量偏大、接头拘束度高几个条件同时具备,裂纹很细,外观几乎看不出来。
由此可以推出几条原则:焊前磨锌比调参数更重要;低氢焊材优于高氢焊材;线能量宜低不宜高;通风防护必须到位,锌烟吸入可能引起金属烟热。
常见问题及解决方法
焊缝出现密集气孔
多与锌层未清理干净、间隙过小、保护气不足有关。处理方法是扩大打磨范围、适当放大坡口角度、改用低氢焊材或调整保护气配比,定位焊处重新处理。
焊缝开裂
细裂纹可能是锌致裂纹,靠肉眼难以发现。应控制线能量、降低层间温度、减少接头拘束,焊后采用PT或MT检测。发现裂纹需挖除后补焊,不能直接覆盖。
电弧不稳、飞溅大
锌蒸气会干扰电弧。保持短弧、减少摆动、必要时分段跳焊,可减轻飞溅。
焊后生锈
焊缝及热影响区锌层已被破坏,需及时补锌或涂防锈漆,切口断面也应处理。
人工费为什么难有统一价
公开信息中能找到的镀锌管焊接人工费参考值并不一致,且发布时间较早、统计口径不明,例如有资料提到每米5~8元,也有按管径分档的说法。这些数字只能当作量级参考,不能直接套用到具体工程。
实际报价通常受以下因素影响:管径和壁厚(直接决定焊接量与是否需要多层多道)、是否要求打磨锌层和补锌、室内还是室外及高空作业、是否需要探伤、工程量和工期、当地人工单价与焊工技能水平。按焊口计价还是按米计价,结果也会不同。较稳妥的做法是把工作内容写清楚——磨锌范围、焊材要求、是否探伤、是否补锌——再让几家施工方分别报价对比,而不是只比一个每米单价。